
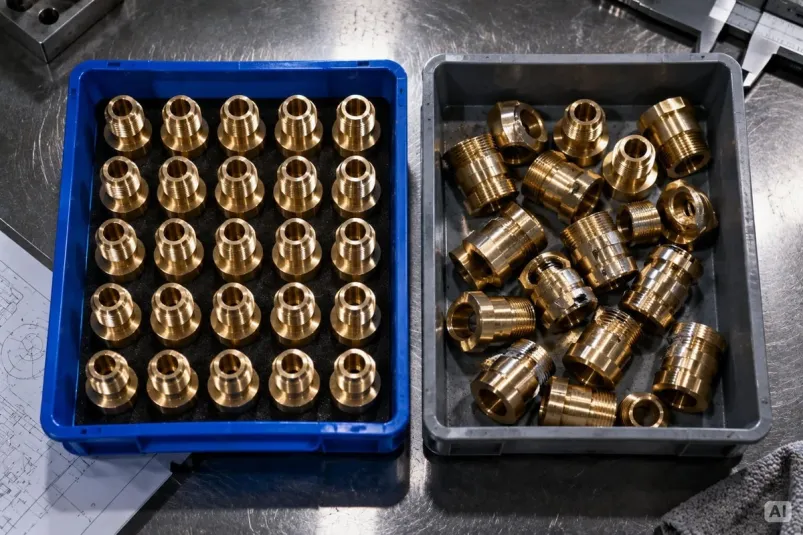
Kontrola jakości wyrobu odgrywa ogromną rolę w obróbce CNC. Pozwala zweryfikować, czy końcowy produkt spełnia wcześniej ustalone wymagania i wykryć ewentualne nieprawidłowości. Jakie wyróżniamy narzędzia kontroli jakości CNC i jak wygląda proces weryfikacji jakości? Kto wykonuje kontrolę? Odpowiadamy!
- Rola kontrolera jakości w obróbce CNC
- Główne etapy weryfikacji jakości obróbki CNC
- Kontrola pierwszej sztuki i przygotowanie karty pomiarowej
- Narzędzia i urządzenia wykorzystywane do pomiarów CNC
- Jakie wymiary i parametry sprawdza się podczas kontroli detali?
- Zapisy z kontroli jakości produkcji: dokumentacja i wyniki pomiarów
- Jakie normy ISO dotyczą kontroli jakości w obróbce CNC?
- Proces kontroli jakości w Loma Polska przy produkcji części metalowych
Rola kontrolera jakości w obróbce CNC
Kontroler jakości to niezwykle ważna osoba w całym procesie produkcji detali – to dzięki niemu powstające produkty są zgodne z dokumentacją. To od jego decyzji zależy, czy operator maszyny może uruchomić produkcję seryjną detalu. Jak to?
To proste – kontroler dostaje w swoje ręce detal, dokonuje pomiarów i porównuje je z dokumentacją. Jeżeli ewentualne odchylenia są zgodne z tolerancjami i nie wykryje żadnych innych nieprawidłowości, produkcja kolejnych elementów może zostać uruchomiona. Dzięki jego pracy można uniknąć strat materiału i niepotrzebnych przestojów w produkcji detali metalowych.
Główne etapy weryfikacji jakości obróbki CNC
Kontrola jakości jest procesem wieloetapowym, składającym się z następujących etapów:
- Kontrola pierwszej sztuki: kontroler dokonuje pomiarów pierwszej sztuki z partii, aby uruchomić produkcję seryjną.
- Monitoring procesowy: stała kontrola detali podczas obróbki na maszynach CNC, aby wykryć ewentualne nieprawidłowości,
- Kontrola poobróbcza: kontroler sprawdza detale po procesach wykończeniowych,
- Audyt końcowy: ostatnia, końcowa weryfikacja pomiarowa i wizualna następuje przed pakowaniem zamówienia.
Kontrola pierwszej sztuki i przygotowanie karty pomiarowej
Kontrola pierwszej sztuki w branży nazywana jest w skrócie FAI. Dopiero po jej zakończeniu może zostać uruchomiona produkcja seryjna detali.
Kontroler odbiera detal z maszyny i rozpoczyna czynności od kontroli wizualnej, szukając ewentualnych uszkodzeń powierzchni. W kolejnym etapie dokonuje pomiarów z użyciem suwmiarki cyfrowej, wysokościomierza lub maszyny CMM, jeżeli mamy do czynienia z detalem o bardziej złożonej geometrii. Wszystkie wyniki zapisuje w karcie kontrolnej lub arkuszu FAI. Następnie porównuje wykonane pomiary z tolerancjami zawartymi na rysunku i w dokumentacji technicznej detalu.
Po sprawdzeniu wszystkich pomiarów i upewnieniu się, że mieszczą się one w normie, kontroler zatwierdza raport FAI. Jeśli choć jeden wymiar nie mieści się w dopuszczalnej tolerancji, operator wprowadza korekty ustawień narzędzi lub programu CNC, po czym ponownie przeprowadza całą procedurę FAI.
Narzędzia i urządzenia wykorzystywane do pomiarów CNC
Podczas kontroli jakości detali wykorzystuje się kilka narzędzi i maszyn pomiarowych. Do podstawowego wyposażenia kontrolera należą:
- Suwmiarka cyfrowa – mierzy z dokładnością ±0,01 mm. To narzędzie, które umożliwia bieżącą, międzyoperacyjną kontrolę wymiarów i wykrycie odchyleń.
- Wysokościomierz – umożliwia dokładny pomiar odległości między płaszczyznami oraz osiami otworów.
- Maszyna CMM (współrzędnościowa maszyna pomiarowa) – sprawdza wymiary detalu za pomocą sondy dotykowej lub systemu optycznego. Wykonuje pomiary 3D dla bardziej skomplikowanych detali.
- Profilometr – wykorzystywany do oceny chropowatości i profilu powierzchni detali metalowych.
- Ramiona pomiarowe – pozwalają mierzyć duże i ciężkie detale bezpośrednio na hali produkcyjnej, bez potrzeby ich przemieszczania.
Jakie wymiary i parametry sprawdza się podczas kontroli detali?
Podczas kontroli CNC sprawdzana jest przede wszystkim zgodność wymiarów z dokumentacją, chropowatość powierzchni oraz kształt. Ważne jest, aby otrzymane wyniki mieściły się w tolerancjach.
Jednym z ocenianych czynników jest odchylenie wymiarowe, które uzyskuje się poprzez porównanie rzeczywistego wymiaru detalu z wymiarem z dokumentacji. Nawet niewielkie przekroczenie dopuszczalnej tolerancji nie jest dozwolone – dodatkowe milimetry mogą uniemożliwić montaż komponentu.
Częścią procesu kontroli jest ocena kształtu – sprawdza się, czy geometria detalu została odpowiednio zachowana. W tym celu używa się czujnika zegarowego lub maszyny CMM, w zależności od stopnia zaawansowania pomiarów. Kontroler ocenie poddaje również chropowatość powierzchni detalu po jego obróbce. Mierzona jest za pomocą profilometru.
Zapisy z kontroli jakości produkcji: dokumentacja i wyniki pomiarów
Proces kontroli jakości musi być odpowiednio udokumentowany. Jest to szczególnie istotne w branżach regulowanych – komplet dokumentów z wynikami kontroli to obowiązek, bez którego wysyłka partii często nie jest możliwa.
- Raport pomiarowy – zawiera wyniki zarówno z kontroli pierwszego detalu, kontroli międzyoperacyjnej, jak i kontroli końcowej. Rejestrowane są wyniki pomiaru, wymiary określone w dokumentacji, dopuszczalne tolerancje oraz odchyłki.
- Plan kontroli – przygotowywany przez technologa na podstawie rysunku technicznego. Określa, które parametry detalu wymagają pomiaru, z jaką częstotliwością należy go wykonywać oraz jakie narzędzia pomiarowe zastosować.
- Dokumentacja techniczna – zawiera rysunek techniczny z tolerancjami i inne istotne dane na temat wyrobu, w tym m.in. materiał wykonania, metoda obróbki, a także normy i certyfikacje.
Jakie normy ISO dotyczą kontroli jakości w obróbce CNC?
Wymagania dotyczące jakości obróbki CNC zależą przede wszystkim od specyfiki branży i przeznaczenia wykonywanych elementów. W zarządzaniu jakością powszechnie stosuje się normę ISO 9001, natomiast ISO 2768 określa ogólne tolerancje wymiarowe. Z kolei seria norm ISO 10360 dotyczy badań odbiorczych i okresowych maszyn CMM. W kontroli jakości istotna jest również norma ISO 1101, która określa zasady tolerowania geometrycznego, m.in. kształtu, kierunku i położenia elementów, oraz ISO 1302, dotycząca oznaczania wymagań w zakresie struktury geometrycznej powierzchni na rysunkach technicznych.
Proces kontroli jakości w Loma Polska przy produkcji części metalowych
Kontrola jest kluczowym punktem procesu produkcyjnego, dlatego w naszym zakładzie obróbki metali LOMA Polska wytwarzane detale poddawane są ścisłej kontroli jakości na każdym etapie produkcji.
W naszym dziale kontroli znajdują się zarówno proste przyrządy pomiarowe mechaniczne i cyfrowe, jak i skomputeryzowane urządzenia.
Najważniejsze z nich to:
- Hoermle Glassteller Messmachine – maszyna do pełnej kontroli wyprodukowanych detali;
- Opticline - Hommel Etamic C305 – urządzenie do optycznej kontroli wymiarów konturu produkowanych detali. Dzięki ruchomym kamerom i obrotowej głowicy jest w stanie z ogromną precyzją zmierzyć cały detal;
- Chropowatościomierz – Surfcom Flex - Zeiss – przyrząd służący do pomiaru chropowatości powierzchni mierzonego detalu;
- Projektor pomiarowy – Isoma / Mitutoyo;
- Pistolet do pomiaru średnic wewnętrznych (średnicówka) – Bowers Holematic;
- Wewnętrzny czujnik zegarowy – Kroeplin;
- Przyrząd do pomiaru bicia promieniowego i osiowego – Cordax.
Kontrola jakości to bardzo ważny etap produkcji, który pozwala wychwycić wszelkie nieprawidłowości. Jeżeli zależy Ci na uzyskaniu produktów w pełni zgodnych z przekazaną wykonawcy specyfikacją projektową, zapraszamy do kontaktu. Gwarantujemy konkurencyjne ceny, terminową realizację zamówień i korzystne, indywidualne warunki współpracy.